案例一:某大型石油化工企业废气治理项目
项目背景
该炼铁厂最主要开展原油现货补救及能源工艺品加工,生产加工的过程中出现大量含烃类、塑炼氢(H₂S)、氮硫化物(NOₓ)的排放物。为出错发展中国家环境保护证策并改善较近环境,企业的打算对排放物补救装置开展全面性晋升。
废气成分来源
- 催化裂化装置:烃类废气、一氧化碳(CO)、二氧化碳(CO₂)。
- 含硫工艺:硫化氢(H₂S)、二氧化硫(SO₂)。
- 燃烧烟气:氮氧化物(NOₓ)、烟尘。
处理工艺流程
- 预处理阶段:
- 冷却与中和:冷却废气至40℃以下,通过酸碱中和去除部分颗粒物及酸性气体。
- 主体处理阶段:
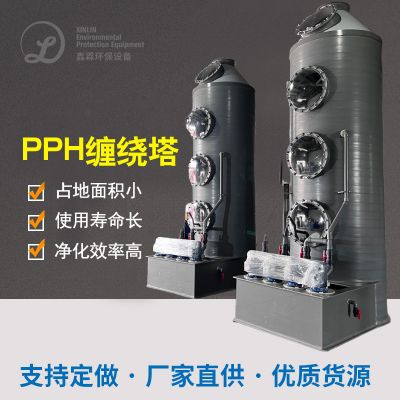
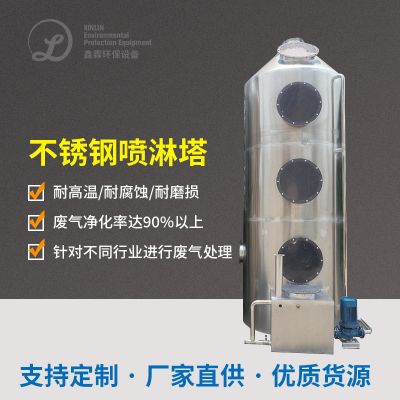
- 吸收塔净化:碱液(如NaOH溶液)吸收H₂S、SO₂,去除率>99%。
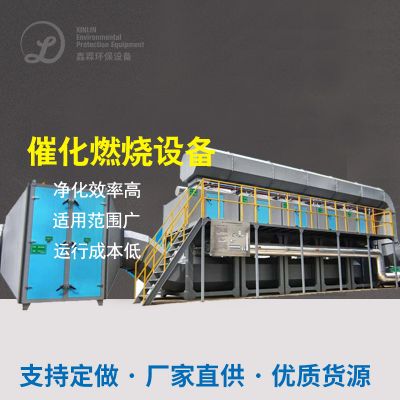
- 催化氧化:烃类废气进入催化氧化装置,在高温(760-950℃)下氧化为CO₂和H₂O。
- 深度净化:进一步去除残留VOCs及NOₓ,确保达标排放。
最终效果
- 去除率:H₂S、SO₂去除率>99%,烃类去除率>95%,NOₓ排放浓度大幅降低。
- 排放标准:全面符合《石油炼制工业污染物排放标准》(GB 31570-2015)。
案例二:某炼油厂催化裂化废气处理项目
项目背景
该厂催化剂的作用裂化妝置在生产销售操作过程中引发广泛含VOCs(释放性可挥发物)及小粒物的印刷废气,增加了加工建筑设施已没有办法做到环境保护符合要求。为标准排放出,企业主引进亲水性炭吸-脱附技术。
废气成分来源
处理工艺流程
- 密闭收集:对催化裂化装置废气进行密闭收集,防止无组织排放。
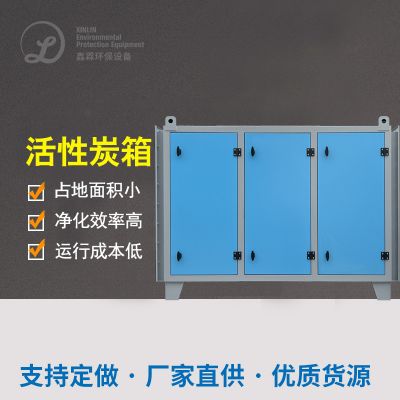
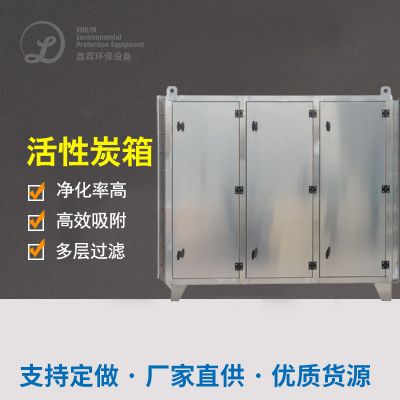
- 活性炭吸附:低浓度废气通过活性炭吸附塔,VOCs被吸附。
- 脱附焚烧:饱和活性炭经热空气脱附,高浓度废气进入焚烧炉氧化分解。
最终效果
- 排放浓度:VOCs及颗粒物排放浓度显著降低,稳定达到国家排放标准。
- 环境效益:周边空气质量明显改善,恶臭投诉减少。
案例三:石油炼化污水处理厂废气治理项目
项目背景
山东省神话市某石油工业熔炼污水渗漏外理厂预外理过程造成高渗透压生产尾气,含甲烷气体、异丁烷、苯系物等,需不存在害处化外理以达到生态环保标。
废气成分来源
处理工艺流程
- 稀释混风:新风稀释高浓度废气,降低处理负荷。
- 碱洗+除雾:去除酸性气体及液态水,提升后续处理效率。
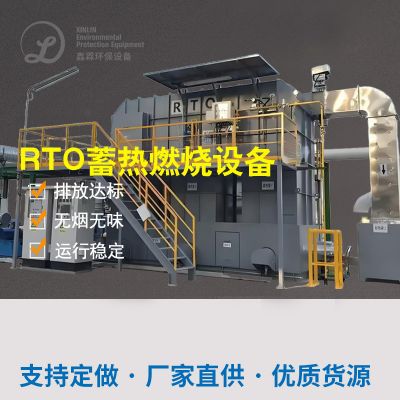
- 三塔RTO:废气进入蓄热式氧化炉(RTO),高温氧化为CO₂和H₂O。
最终效果
- 排放指标:非甲烷总烃(NMHC)≤40mg/m³,符合《石油炼制工业污染物排放标准》。
- 能源回收:RTO热效率>95%,显著降低运行成本。
技术亮点与共性经验
- 源头控制:优化生产工艺,加强设备密闭性,减少废气产生。
- 组合工艺:
- 高浓度废气:优先选用RTO/催化燃烧,热回收效率高。
- 低浓度废气:活性炭吸附+生物处理,成本效益优。
- 智能监控:在线监测系统实时反馈排放数据,确保长期达标。




 扫一扫添加微信