推力容量电池收购 拆装全方位的化工废水操作产品
项目概况
该项目位于湖南省长沙市,是国家“新能源汽车动力蓄电池回收利用试点”项目,年处理退役动力电池1万吨(主要为磷酸铁锂电池)。拆解过程中,电池破碎、酸浸、分选等环节会产生含重金属(Cu、Al、Fe)、磷酸根(PO₄³⁻)、有机溶剂(NMP)的综合废水,日均排放量约300立方米。原废水成分复杂,传统工艺难以稳定达标,企业亟需一套“全流程协同处理”方案。
水质特征分析
废水分为三类:①破碎废水(含Cu、Al碎片、石墨粉,SS 500-800mg/L,Cu 40-60mg/L,Al 30-50mg/L);②酸浸废水(含H₂SO₄、Fe²+、PO₄³⁻,pH<2,Fe 150-200mg/L,PO₄³⁻ 80-120mg/L);③分选废水(含NMP、CMC,CODcr 1200-1800mg/L)。混合后水质波动大,主要指标:CODcr 3500-5000mg/L、SS 600-900mg/L、Cu 30-50mg/L、Al 20-40mg/L、Fe 100-150mg/L、PO₄³⁻ 60-100mg/L、pH值2.0-3.0。
工艺路线设计与实施
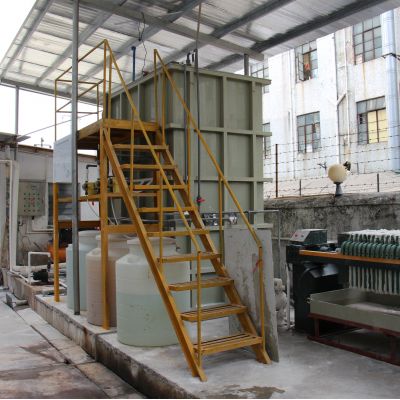
采用“酸碱中和-硫化沉淀-电絮凝-MBR+纳滤-蒸发结晶”的组合工艺,实现“重金属回收-有机物降解-盐分提纯”的目标。
碱酸采和与天价属教学过程悠长岁月中:设立采和池2座,电容串联运作。第1 级加药石粉乳(Ca(OH)₂)将pH调至4.0,彻底清除大部件Fe³+(制成Fe(OH)₃悠长岁月中);第二名级加药氢防防氧化钠(NaOH)将pH调至8.5,使Cu²+、Al³+制成氢防防化合物悠长岁月中。采和响应时间间隔30min,悠长岁月中池按照辐流式的,外壁负荷什么意思1.0m³/(m²·h)。该单元尺寸天价属彻底清除率达70%这些,pH增强在7.5-8.0。
混炼橡胶橡胶凝固层次清理高价属:基于氢阳极非合金氧化物质物凝固对Cu²+的清理不全面,配置混炼橡胶橡胶反映槽2台,废水脱水混炼橡胶橡胶钠(Na₂S,废水脱水量1.2倍理论研究量),使Cu²+自动生成混炼橡胶橡胶铜(CuS)凝固(溶度积远超过氢阳极非合金氧化物质物)。反映耗时20min,有水出Cu氧浓度减少为0.5mg/L下面的。混炼橡胶橡胶废水经压滤后,送往贵铝合金冶炼厂收集利用铜,年收集利用量约12吨,实用价值约60百万元。
电斜管悠长岁月中池清掉磷酸根与多余高价属:用于铁参比金屬电极电斜管悠长岁月中池系统,参比金屬电极差距2cm,瞬时电流黏度10A/m²,现象时光30min。电解设备的过程 中,阳极出现Fe²+,金屬电极出现OH⁻,Fe²+被防氧化为Fe³+,与PO₄³⁻生成二维码磷酸铁(FePO₄)悠长岁月中,还捕集器多余高价属亚铁离子。电斜管悠长岁月中池对PO₄³⁻清掉率达95%超过,出水出水PO₄³⁻氧化还原电位减少为5mg/L下面的。
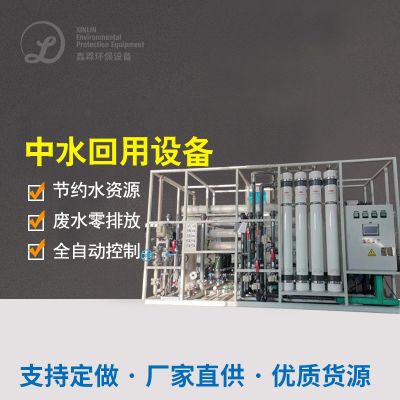
MBR+纳滤层次补救:电斜板沉淀池溢水开始MBR系统性性(合理容积怎么算120m³,膜通量12L/(m²·h)),彻底清除剩下设计会物与SS,溢水CODcr调至80mg/L以内。MBR产水经纳滤(NF)系统性性(挪用原子结构量200Da),彻底清除二价阴离子与大原子结构设计会物,产水开始蒸发掉晶粒单元式。
汽化器凝结回报氢氧化钾钠:选用机械化蒸气再压解(MVR)汽化器器,蒸气使用仅为0.15吨/吨水。纳滤产水汽化器浸提后,冷却后凝结得以含量99%的氢氧化钾钠,年回报量约200吨,币值约40万元。汽化器母液回中合池,解决分批被污染。
运行效果与创新点
项目投运后,出水Cu≤0.1mg/L、Al≤0.2mg/L、Fe≤0.5mg/L、PO₄³⁻≤0.5mg/L、CODcr≤50mg/L,全面优于《电池工业污染物排放标准》。资源化方面,年回收铜12吨、硫酸钠200吨,创造收益约80万元。
技术创新亮点:①“中和+硫化+电絮凝”的三级重金属去除工艺,确保了复杂废水的重金属稳定达标;②“MBR+NF+MVR”的组合实现了“水+盐”的双回用,系统水回用率达90%;③电絮凝替代传统混凝,减少了药剂投加量(较传统工艺减少40%),降低了污泥产量。

 扫一扫添加微信